TIN TỨC
 Tuyển dụng


Khi sử dụng mực UV hiệu ứng Drip-off, các lỗi như vùng nhám và bóng không rõ, hiệu ứng loang hoặc lớp phủ bám dính kém có thể ảnh hưởng đến chất lượng thành phẩm. Cách xử lý hiệu quả là xác định đúng công đoạn phát sinh lỗi, kiểm tra lần lượt vật liệu, hệ vật tư, điều kiện máy và quy trình gia công trước khi chạy số lượng lớn.
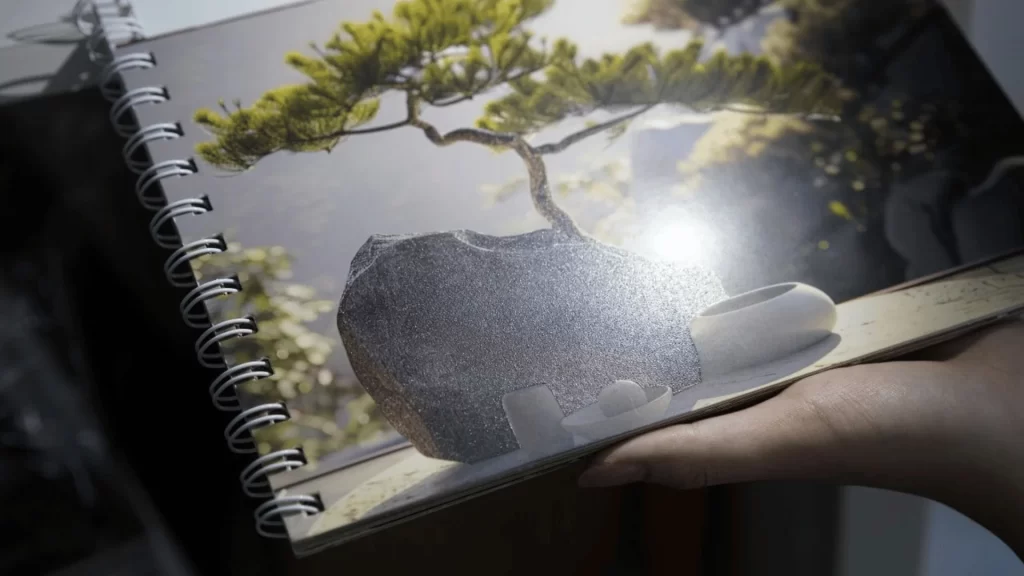
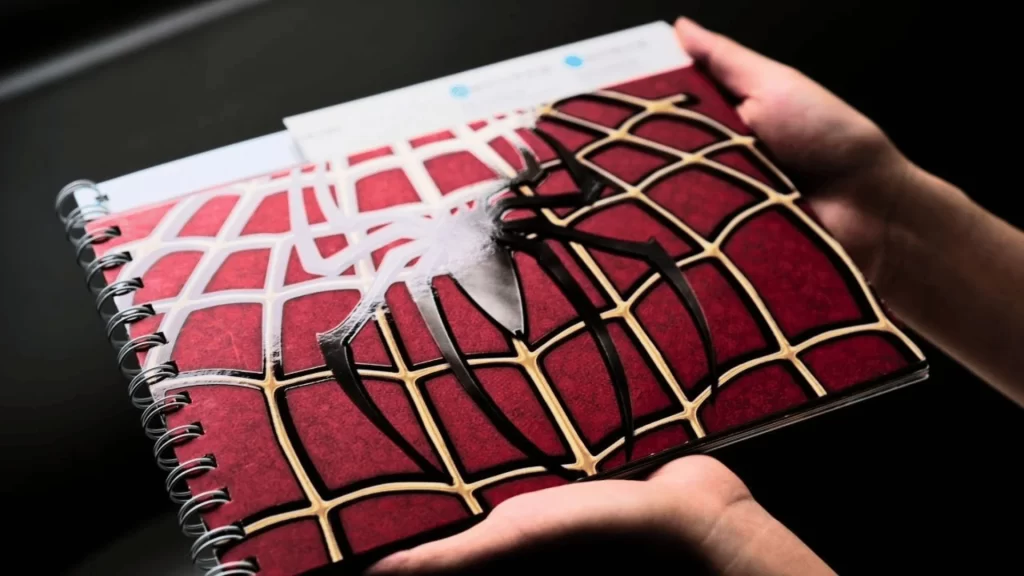
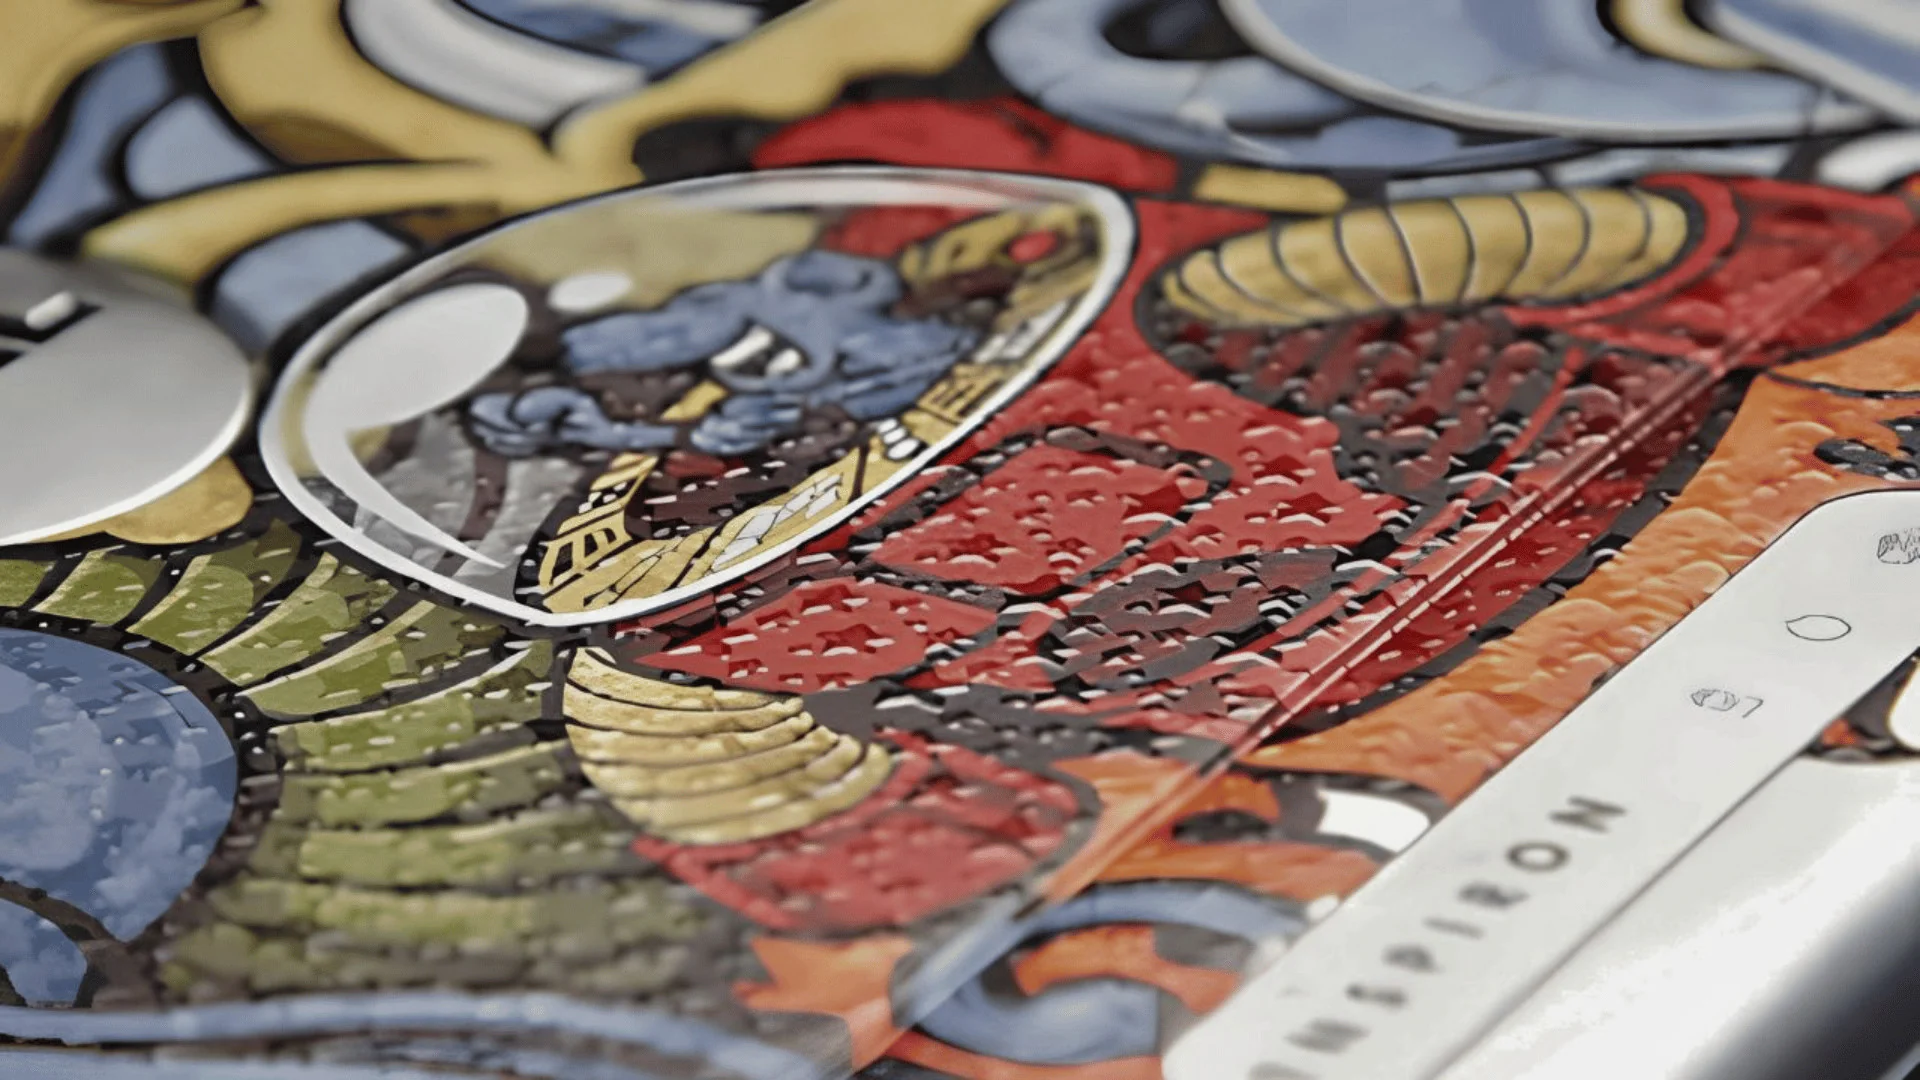
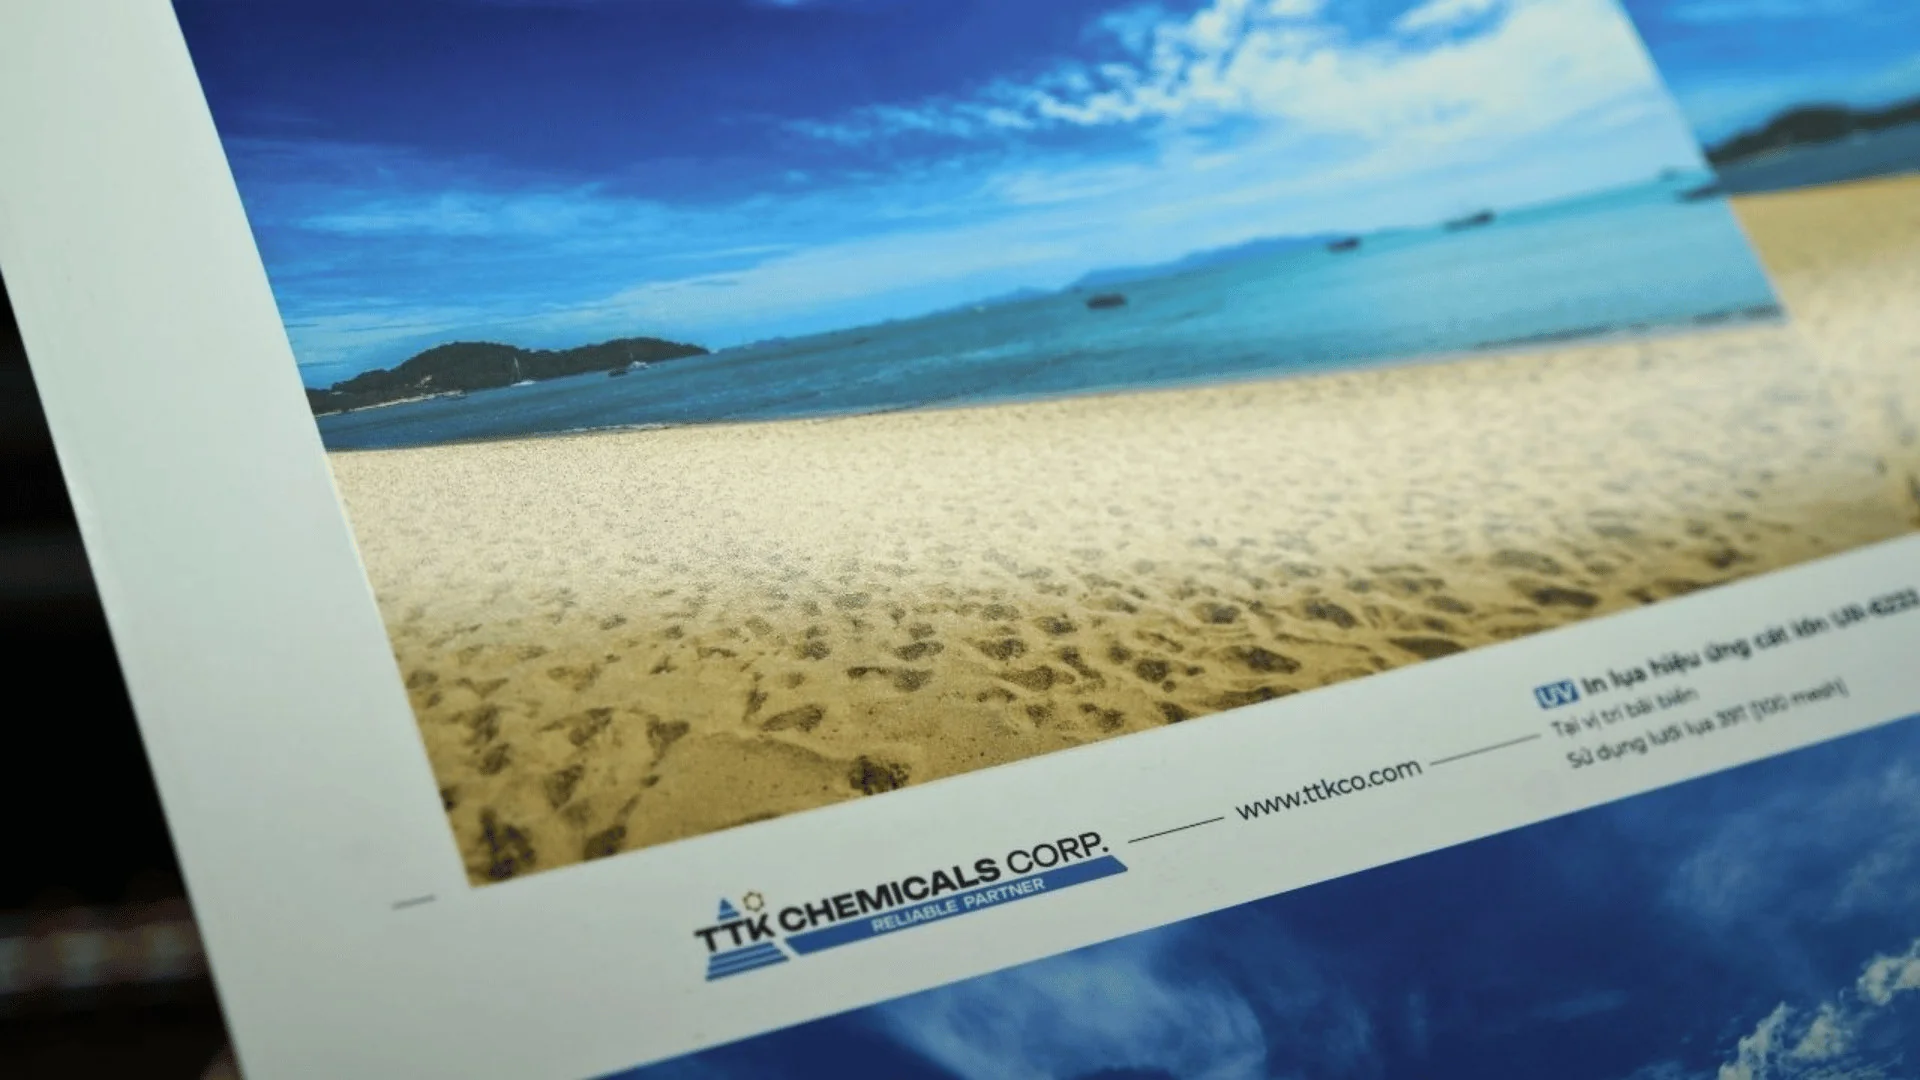
Drip-off tạo sự tương phản giữa các vùng có bề mặt khác nhau, thường là vùng cát nhám và vùng bóng. Kết quả thực tế phụ thuộc vào thiết kế, giấy, mực lót, dầu phủ UV và khả năng vận hành của dây chuyền. Nếu cần tìm hiểu tổng quan về hệ vật tư và cách ứng dụng, bạn có thể tham khảo bài viết mực UV hiệu ứng Drip-off.
Vùng nhám và bóng thể hiện không rõ
Đây là một trong những lỗi in Drip-off dễ nhận ra nhất: nhìn trực diện hoặc thay đổi góc chiếu sáng nhưng hai vùng vẫn gần như đồng nhất. Một số trường hợp, vùng dự kiến tạo nhám lại bóng hơn mong muốn; trường hợp khác, lớp bóng thiếu độ phản chiếu hoặc vùng chuyển tiếp bị nhòe.
Nguyên nhân có thể gặp
- File phân vùng hiệu ứng chưa chính xác: vùng tạo nhám và vùng phủ bóng bị chồng lấn, sai vị trí hoặc thiếu thông tin bàn giao cho bộ phận chế bản.
- Lượng mực lót hoặc dầu phủ không phù hợp: lớp vật liệu quá mỏng, quá dày hoặc phân bố không ổn định có thể làm thay đổi mức độ tương phản.
- Điều kiện đóng rắn UV chưa phù hợp: công suất, tốc độ hoặc trạng thái của hệ thống đèn có thể ảnh hưởng đến quá trình đóng rắn. Cần kiểm tra theo cấu hình máy và hướng dẫn của nhà cung cấp vật tư.
- Giấy có bề mặt hoặc độ hút khác với dự kiến: lớp phủ trên giấy, độ nhám và khả năng thấm hút có thể làm hiệu ứng thể hiện khác nhau.
Cách khắc phục
Trước tiên, đối chiếu bản phân vùng hiệu ứng với mẫu thiết kế đã duyệt để xác nhận đúng vị trí, kích thước và thứ tự các lớp. Sau đó, kiểm tra tình trạng cấp mực, cấp dầu, áp lực và độ ổn định của máy. Nên đánh giá mẫu dưới ánh sáng phù hợp, đồng thời quan sát ở nhiều góc thay vì chỉ nhìn một hướng.
Nếu hiệu ứng vẫn yếu, hãy thử điều chỉnh từng yếu tố một trên mẫu: lượng phủ, tốc độ chạy hoặc thiết lập đóng rắn trong giới hạn được nhà sản xuất vật tư khuyến nghị. Tránh thay đổi đồng thời nhiều thông số vì sẽ khó xác định nguyên nhân thực sự.
Hiệu ứng không đồng đều trên bề mặt
Hiệu ứng không đồng đều có thể biểu hiện thành vùng nhám đậm nhạt khác nhau, bề mặt loang, vệt sọc hoặc một số khu vực không lên hiệu ứng. Lỗi thường xuất hiện rõ hơn trên mảng phủ lớn, nền có nhiều chi tiết hoặc sản phẩm được in trên vật liệu có độ đồng nhất thấp.
Những điểm cần kiểm tra
- Bề mặt giấy: kiểm tra độ phẳng, bụi giấy, vết bẩn, lớp phủ và sự khác biệt giữa các tờ trong cùng lô.
- Hệ thống cấp vật tư: xem xét độ ổn định của lượng mực lót, dầu phủ, mức vật tư và tình trạng vệ sinh các bộ phận liên quan.
- Độ chồng khớp: kiểm tra vị trí tương quan giữa vùng in nền, vùng tạo hiệu ứng và các lớp phủ.
- Điều kiện vận hành: ghi nhận tốc độ máy, thiết lập đóng rắn và thời điểm phát sinh vệt lỗi để đối chiếu giữa các tờ.
- Thiết kế: mảng quá lớn, chi tiết quá nhỏ hoặc đường nét phức tạp có thể khiến hiệu ứng khó thể hiện ổn định.
Để khoanh vùng nguyên nhân, hãy lấy một số tờ đại diện ở các thời điểm khác nhau trong quá trình chạy và so sánh cùng một vị trí. Nếu lỗi lặp lại theo một khu vực cố định, cần kiểm tra bản in, hệ thống cấp phủ hoặc độ chồng khớp. Nếu mức độ thay đổi giữa các tờ, nên rà soát tính ổn định của vật liệu và điều kiện vận hành.
Không nên xử lý lỗi loang bằng cách tăng lượng phủ ngay lập tức. Lượng vật tư cao hơn chưa chắc cải thiện được độ đồng đều và có thể kéo theo vấn đề khô, bám dính hoặc gia công. Nên thử trên mẫu nhỏ và chỉ thay đổi một thông số mỗi lần.
Lớp phủ bong tróc hoặc bám dính kém
Lớp phủ bong, tróc hoặc dễ bị xước khi cọ nhẹ có thể phát sinh sau in, sau đóng rắn hoặc trong quá trình gia công. Đây là lỗi cần được kiểm tra trước khi giao hàng, đặc biệt với bao bì phải trải qua các bước bế, gấp, dán và vận chuyển.
Nguyên nhân thường gặp
- Vật liệu nền không tương thích với hệ mực lót và dầu phủ đang sử dụng.
- Bề mặt giấy có bụi, dầu, chất bẩn hoặc lớp xử lý ảnh hưởng đến khả năng bám dính.
- Điều kiện đóng rắn chưa phù hợp với loại vật tư, tốc độ máy hoặc cấu hình thiết bị.
- Các lớp vật liệu được sử dụng không tương thích khi kết hợp, hoặc điều kiện sản xuất khác với khuyến nghị kỹ thuật.
- Mẫu được kiểm tra quá sớm, chưa đủ thời gian ổn định theo quy trình của nhà cung cấp.
Cách kiểm tra và xử lý
Trước hết, xác định chính xác lớp nào bị tách và vị trí lớp bị bong. Quan sát mặt cắt hoặc phần bị tróc để phân biệt lỗi nằm ở bề mặt giấy, lớp mực lót hay lớp phủ phía trên. Tiếp theo, kiểm tra thông tin vật liệu, mã lô vật tư và điều kiện chạy thực tế; không nên chỉ dựa vào cảm quan để kết luận nguyên nhân.
Thực hiện phép kiểm tra bám dính theo quy trình nội bộ hoặc hướng dẫn của nhà cung cấp, trên mẫu đã được xử lý trong điều kiện phù hợp. Nếu phát hiện vấn đề, thử lại với vật liệu và hệ vật tư tương thích, đồng thời điều chỉnh điều kiện đóng rắn theo khuyến nghị kỹ thuật. Khi cần phối hợp nhiều lớp phủ hoặc vật liệu hoàn thiện, nên thử trước trên đúng nền giấy sẽ dùng cho đơn hàng.
Việc lựa chọn UV định hình hoặc hiệu ứng khác cũng cần căn cứ vào yêu cầu thiết kế, loại giấy và công đoạn sau in. Không nên thay thế vật tư giữa chừng nếu chưa kiểm tra khả năng tương thích.
Bề mặt bị lỗi sau các công đoạn gia công
Mẫu in có thể đạt yêu cầu ngay sau khi ra máy nhưng xuất hiện nứt, tróc, xước hoặc biến dạng sau khi bế, gấp, dán hay đóng gói. Nguyên nhân có thể liên quan đến độ bền của lớp phủ, vị trí đặt hiệu ứng hoặc mức độ tác động của công đoạn tiếp theo.
Lỗi thường thấy sau gia công
- Nứt tại đường gấp: lớp phủ hoặc các lớp vật liệu không chịu được mức uốn tại vị trí đó, hoặc đường gấp chưa được xử lý phù hợp.
- Tróc ở mép bế: lớp phủ bị tác động khi dao bế cắt qua khu vực có hiệu ứng, nhất là khi thiết kế đặt hiệu ứng sát đường cắt.
- Xước trong quá trình xếp chồng: bề mặt có thể bị cọ xát khi các tờ tiếp xúc với nhau hoặc khi chuyển công đoạn.
- Lỗi khi dán: keo hoặc cách dán không phù hợp với bề mặt hoàn thiện có thể làm giảm độ bám ở vị trí ghép.
Để hạn chế rủi ro, nên đưa đường gấp, đường bế và vùng dán vào bản thiết kế kiểm tra ngay từ đầu. Nếu có thể, tránh bố trí vùng hiệu ứng quan trọng đúng tại vị trí chịu uốn hoặc cắt mạnh. Làm mẫu thành phẩm theo đúng quy trình gia công sẽ giúp đánh giá sát hơn so với chỉ kiểm tra tờ in phẳng.
Nếu sản phẩm có cán màng hoặc kết hợp nhiều phương pháp hoàn thiện, cần thử nghiệm trên đúng cấu trúc vật liệu dự kiến. Việc dùng Keo cán màng cần được xem xét cùng loại màng, giấy và lớp phủ bề mặt; không nên mặc định mọi hệ vật tư đều tương thích.
Cách kiểm tra và xử lý lỗi trước khi in số lượng lớn
Kiểm tra trước khi sản xuất giúp phát hiện sai lệch khi còn có thể điều chỉnh mẫu, file hoặc điều kiện máy. Nên thống nhất tiêu chí duyệt với khách hàng và các bộ phận liên quan, gồm độ tương phản nhám bóng, vị trí hiệu ứng, màu sắc, bám dính và kết quả sau gia công.
- Rà soát file và thông tin kỹ thuật: xác nhận vùng hiệu ứng, kích thước chi tiết, đường gấp, đường bế và yêu cầu thành phẩm.
- Kiểm tra vật liệu: dùng đúng loại giấy, đúng lô hoặc loại vật liệu đại diện cho sản xuất; ghi nhận bề mặt và tình trạng giấy.
- Xác nhận hệ vật tư: đối chiếu mực lót, dầu phủ UV và các vật liệu kết hợp theo khuyến nghị tương thích.
- Chạy mẫu trên điều kiện gần với sản xuất: sử dụng cấu hình máy, thứ tự công đoạn và điều kiện đóng rắn dự kiến.
- Đánh giá sau gia công: kiểm tra mẫu sau bế, gấp, dán hoặc cán màng nếu các công đoạn này có trong quy trình.
- Lưu lại thông số và mẫu duyệt: ghi nhận điều kiện đã chạy để đối chiếu khi sản xuất và xử lý sai lệch.
Bảng dưới đây tóm tắt hướng kiểm tra ban đầu. Đây là gợi ý khoanh vùng, không thay thế hướng dẫn kỹ thuật riêng của thiết bị và vật tư đang sử dụng.
| Biểu hiện | Điểm cần kiểm tra trước | Hướng xử lý ban đầu |
|---|---|---|
| Nhám và bóng khó phân biệt | File phân vùng, lượng phủ, đóng rắn, bề mặt giấy | Đối chiếu file, chạy mẫu và điều chỉnh từng thông số |
| Hiệu ứng loang hoặc sọc | Độ đồng đều vật liệu, cấp phủ, vệ sinh và độ chồng khớp | So sánh mẫu theo vị trí, kiểm tra máy và vật tư |
| Lớp phủ bong hoặc tróc | Tính tương thích, độ sạch bề mặt, điều kiện đóng rắn | Thử bám dính trên mẫu đã ổn định, xác nhận lại hệ vật tư |
| Nứt hoặc tróc sau bế, gấp | Vị trí hiệu ứng, đường gấp, dao bế và cấu trúc lớp phủ | Làm mẫu thành phẩm, điều chỉnh thiết kế hoặc quy trình gia công |
Với nhà in mới triển khai, có thể tham khảo quy trình in Drip-off trên máy offset từ chuẩn bị đến thành phẩm để nắm các bước cần phối hợp.
Câu hỏi thường gặp
Vì sao hiệu ứng nhám bóng trên mẫu khác với hình trên màn hình?
Màn hình thể hiện hình ảnh hai chiều, không mô phỏng đầy đủ kết cấu và khả năng phản chiếu ánh sáng của bề mặt thật. Nên đánh giá mẫu in dưới điều kiện ánh sáng phù hợp và quan sát ở nhiều góc.
Có thể sửa lỗi Drip-off bằng cách tăng lượng dầu phủ không?
Không nên mặc định tăng lượng phủ sẽ giải quyết được lỗi. Trước tiên cần xác định nguyên nhân là do file, vật liệu, cấp phủ, đóng rắn hay thiết bị; sau đó thử điều chỉnh từng yếu tố trong giới hạn kỹ thuật.
Cần kiểm tra bám dính sau bao lâu?
Thời điểm kiểm tra phụ thuộc vào hệ vật tư và quy trình sản xuất. Hãy làm theo hướng dẫn của nhà cung cấp và dùng mẫu đã được xử lý trong điều kiện tương tự sản phẩm thực tế.
Có cần chạy mẫu thành phẩm trước khi sản xuất hàng loạt không?
Nên chạy mẫu thành phẩm khi sản phẩm có bế, gấp, dán hoặc cán màng. Mẫu phẳng chưa thể hiện đầy đủ tác động của các công đoạn gia công lên lớp phủ.
Lỗi in Drip-off có thể xuất phát từ file phân vùng, vật liệu, hệ mực lót và dầu phủ, điều kiện máy hoặc công đoạn gia công sau in. Kiểm tra từng yếu tố trên mẫu thực tế, ghi nhận thông số và đánh giá cả thành phẩm sẽ giúp nhà in khoanh vùng nguyên nhân trước khi chạy số lượng lớn.
Nếu cần lựa chọn vật tư mực UV hiệu ứng Drip-off, hãy liên hệ Keo công nghiệp TTK để được tư vấn và báo giá sản phẩm phù hợp với thiết bị, vật liệu và nhu cầu sản xuất. Hotline: 0918.428.209.