TIN TỨC
 Tuyển dụng


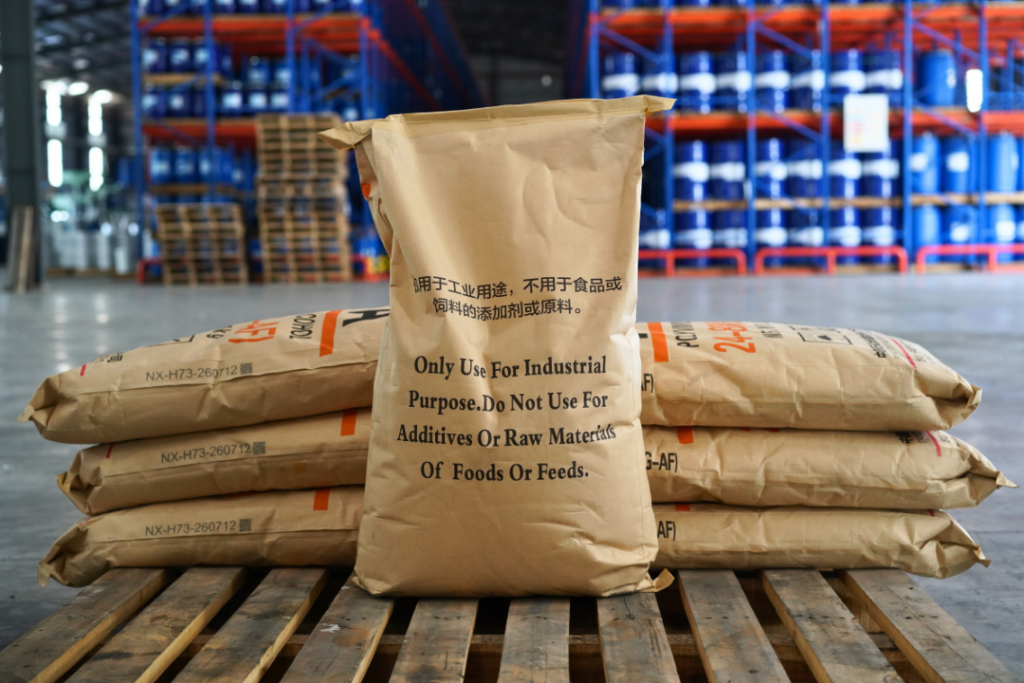
Polyvinyl Alcohol (PVA) là nguyên liệu cơ bản không thể thiếu trong ngành sản xuất keo dán công nghiệp, bao bì giấy và hồ sợi dệt. Tuy nhiên, việc sử dụng sai mã hàng thường gây ra tình trạng keo vón cục, bám dính kém hoặc mối dán bị rã khi gặp độ ẩm cao. Bài viết này sẽ so sánh các dòng keo PVA phổ biến và cách lựa chọn PVA phù hợp, giúp các xưởng sản xuất và kỹ thuật viên tối ưu hóa quy trình pha chế, đồng thời giảm thiểu tỷ lệ phế phẩm.
Hiểu về các thông số phân loại keo PVA công nghiệp
Các dòng keo PVA trên thị trường hiện nay được phân loại chủ yếu dựa trên hai thông số kỹ thuật cốt lõi: độ thủy phân và độ nhớt. Việc nắm rõ hai chỉ số này giúp thợ pha chế và quản lý sản xuất kiểm soát được chất lượng màng keo cuối cùng.
Độ thủy phân thể hiện mức độ chuyển đổi của các nhóm acetate thành nhóm hydroxyl trong quá trình sản xuất polymer. Chỉ số này quyết định khả năng hòa tan trong nước và mức độ kháng nước của màng keo sau khi khô. PVA thủy phân một phần sẽ dễ tan hơn trong nước ở nhiệt độ thấp, trong khi PVA thủy phân toàn phần cho khả năng chịu ẩm tốt hơn hẳn nhưng yêu cầu quy trình gia nhiệt khắt khe.
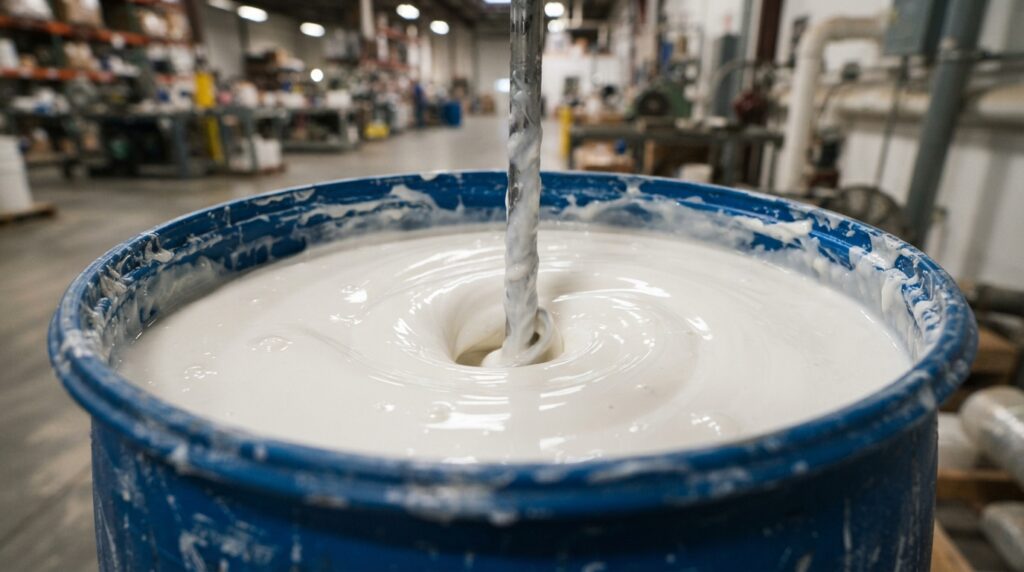
Độ nhớt của dung dịch PVA phản ánh trực tiếp chiều dài của mạch polymer. Chiều dài mạch càng lớn, độ nhớt dịch keo càng cao và khả năng liên kết tạo màng càng dẻo dai. Tuy nhiên, cần lưu ý rằng độ nhớt cao cũng đòi hỏi hệ thống thiết bị khuấy trộn có công suất lớn hơn để tránh hiện tượng quá tải motor khuấy.
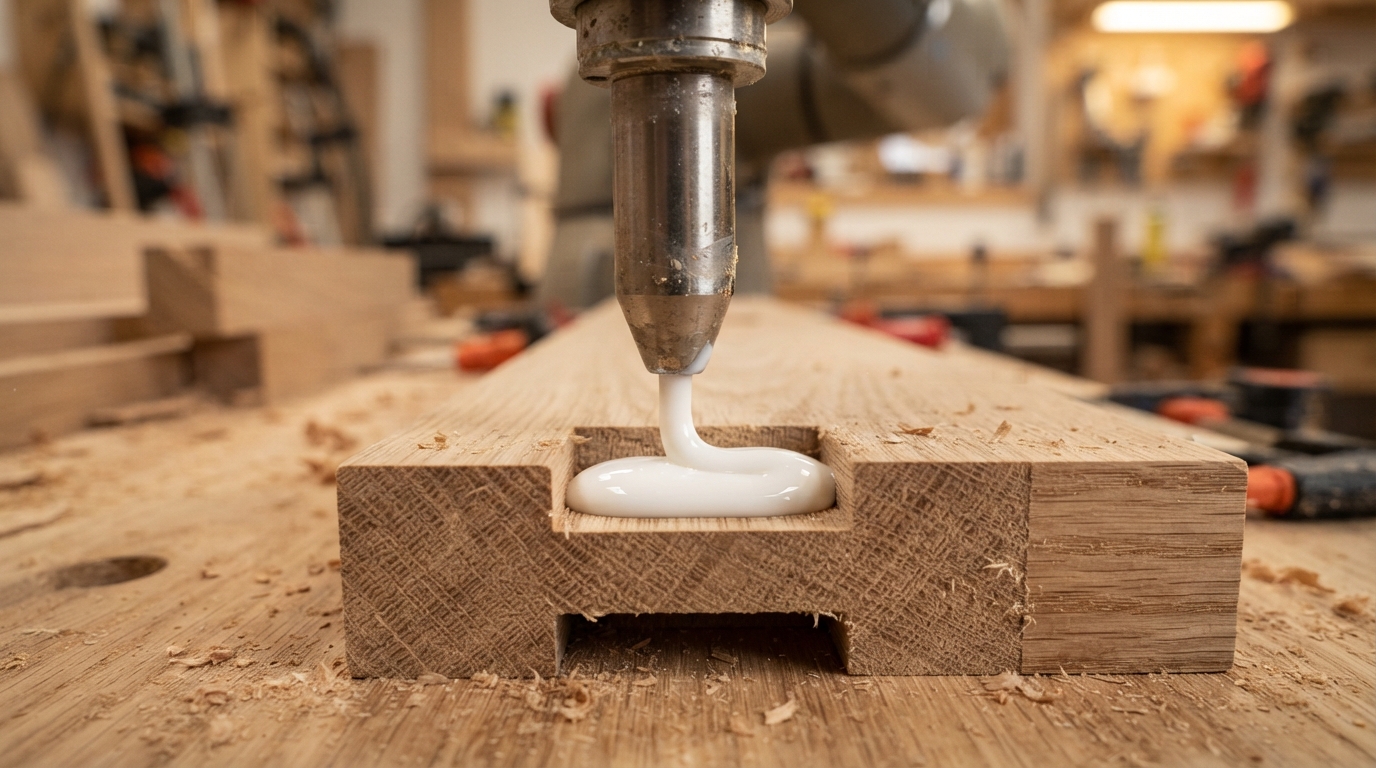
So sánh các dòng keo PVA phổ biến hiện nay
| Dòng PVA | Độ thủy phân | Độ nhớt | Đặc tính kỹ thuật nổi bật | Ứng dụng chính trong sản xuất |
|---|---|---|---|---|
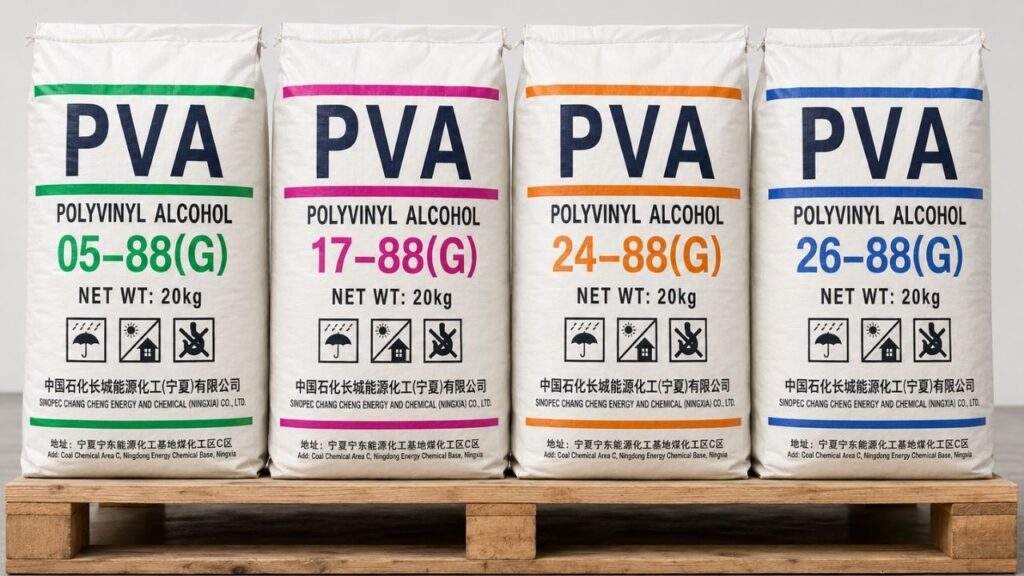
| PVA 17-88 | Thủy phân một phần (~86,5 – 88,5 mol%) | Trung bình (20,5 – 24,0 mPa·s) | Dễ hòa tan trong nước ấm, tạo màng đều, độ nhớt vừa phải giúp dung dịch dễ dàn trải và thẩm thấu nhanh vào vật liệu. | Keo dán giấy thông dụng, sản xuất keo dán gỗ (keo sữa), keo bồi thùng carton, hồ sợi dệt trong ngành may mặc. |
| PVA 24-88 | Thủy phân một phần (~86,5 – 88,5 mol%) | Cao hơn PVA 17-88 | Mạch polymer dài hơn, màng keo sau khi khô dai hơn, cung cấp độ bám dính và độ nhớt cao hơn so với dòng 17-88. | Sản xuất keo dán bao bì chịu lực, quấn ống giấy cứng, keo dán gỗ chuyên dụng, phụ gia trong sản xuất chất tẩy rửa. |
| PVA 26-88 | Thủy phân một phần (~86,5 – 88,5 mol%) | Cao (thuộc nhóm độ nhớt cao) | Khả năng liên kết và tạo màng rất mạnh mẽ, độ nhớt dịch keo lớn, cần lực khuấy cơ học mạnh khi hòa tan. | Keo dán gỗ yêu cầu chịu lực cao, keo bao bì định hình đặc thù, đóng vai trò làm chất nhũ hóa hoặc chất ổn định. |
| PVA Thủy phân toàn phần (VD: 05-99, 17-99) | Thủy phân cao (~98 – 99%) | Tùy chọn theo từng cấp độ riêng (từ thấp đến cao) | Khả năng kháng ẩm rất tốt sau khi tạo màng, độ bền cơ học vượt trội nhưng khó hòa tan trong nước lạnh (cần gia nhiệt cao). | Tạo lớp phủ chống thấm oxy, màng phim kỹ thuật, keo dán trong môi trường có yêu cầu kháng ẩm đặc thù. |
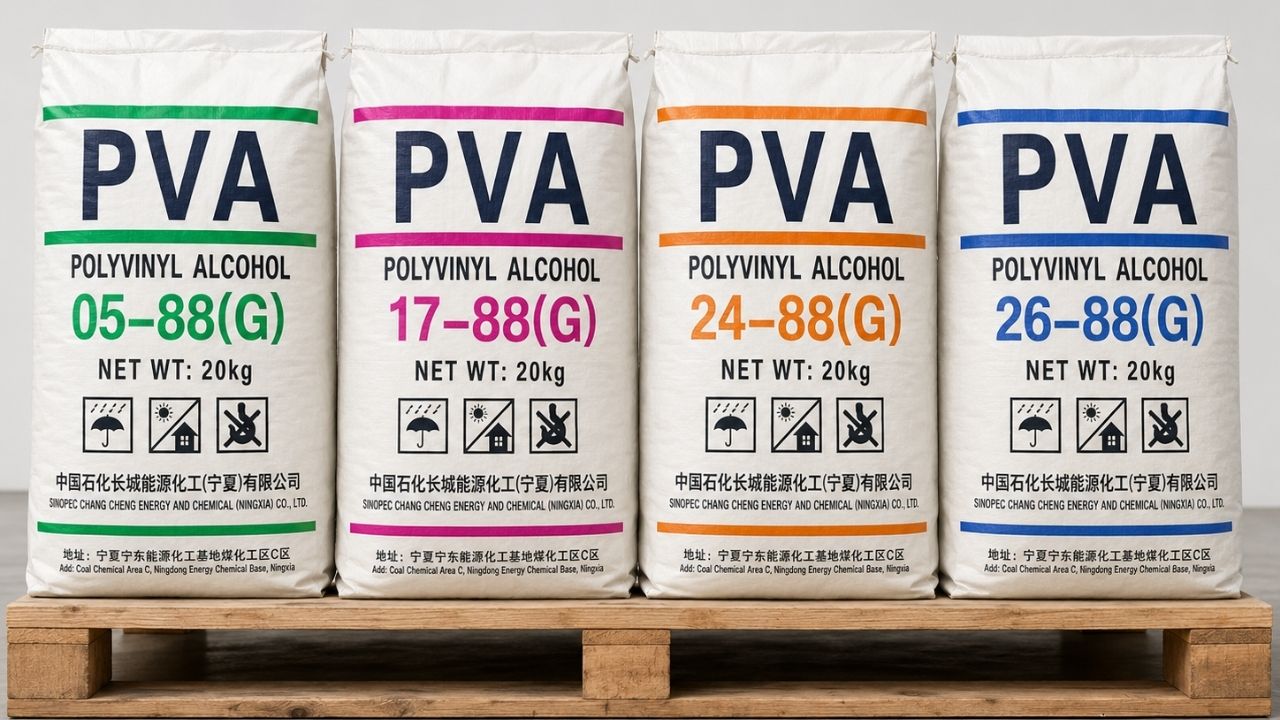
Cách lựa chọn keo PVA
1: Xác định môi trường tiếp xúc ẩm (Chọn độ thủy phân)
Độ thủy phân quyết định trực tiếp đến hành vi của keo khi tiếp xúc với độ ẩm trong không khí và môi trường nước. Bộ phận kỹ thuật cần căn cứ vào môi trường sử dụng của sản phẩm cuối cùng để đưa ra quyết định nhập hàng.
Nếu sản phẩm của bạn chỉ sử dụng trong môi trường khô ráo, điều kiện trong nhà hoặc bạn cần quy trình sản xuất tiết kiệm thời gian pha chế: Hãy ưu tiên chọn nhóm PVA thủy phân một phần (như PVA 17-88, 24-88, 26-88). Nhóm này phân tán và tan tốt ở nhiệt độ nước vừa phải, đồng thời cho độ bám dính ban đầu (tack) nhanh chóng, giúp giữ cố định vật liệu mỏng gọn gàng.
Nếu sản phẩm là màng phủ yêu cầu khả năng kháng ẩm tốt, bao bì xuất khẩu đi đường biển cần chống thẩm thấu oxy hoặc màng ngăn mùi cao: Cân nhắc sử dụng nhóm PVA thủy phân toàn phần (nhóm có đuôi -99). Lớp màng tạo ra từ PVA thủy phân toàn phần khi khô lại sẽ hình thành liên kết rất bền, cực kỳ khó bị rã bởi nước lạnh ở nhiệt độ thường, hoàn toàn phù hợp cho các ứng dụng kỹ thuật khắt khe.
2: Chọn theo phương pháp thi công và thiết bị (Chọn độ nhớt)
Một sai lầm rất phổ biến ở nhiều xưởng sản xuất là mặc định độ nhớt càng cao thì chất lượng keo càng tốt. Trong kỹ thuật B2B, độ nhớt của dung dịch PVA cần phải tương thích với năng lực của thiết bị trộn và phương pháp bôi keo (bôi tay, phun vòi, hay trục rulo).
Chọn PVA có độ nhớt trung bình (như PVA 17-88): Giải pháp này phù hợp khi xưởng cần một dung dịch keo loãng vừa phải. Đặc tính loãng giúp keo dễ dàng được bơm qua hệ thống vòi phun tiết diện nhỏ mà không gây nghẹt, hoặc dễ bôi quét bằng rulo lăn tốc độ cao. Độ nhớt vừa phải cũng giúp keo dễ dàng thẩm thấu sâu vào các bề mặt có cấu trúc xốp như sợi dệt hoặc giấy kraft mỏng, tạo chân bám chắc chắn từ bên trong.
Chọn PVA có độ nhớt cao (như PVA 24-88 hoặc PVA 26-88): Thích hợp khi quy trình sản xuất cần tạo ra một lớp màng keo dày ngay trên bề mặt vật liệu, giúp điền đầy các khe hở trên bề mặt ván gỗ ráp, hoặc ứng dụng để dán bao bì chịu lực, quấn ống giấy công nghiệp có độ dày lớn. Tuy nhiên, khi quyết định dùng dòng keo có mạch polymer dài này, hệ thống bơm màng và động cơ máy khuấy của xưởng bắt buộc phải có công suất đủ lớn để tránh tình trạng nóng máy hoặc quá tải.
3: Kiểm soát quy trình hòa tan thực tế tại xưởng
Mỗi dòng PVA mang những đặc tính vật lý riêng, do đó yêu cầu về nhiệt độ đun và thời gian hòa tan cũng hoàn toàn khác nhau. Sự cố dung dịch keo bị vón cục (thường gọi là hiện tượng mắt cá) hay keo có màng lợn cợn thường xảy ra do thợ pha chế giữ nguyên thói quen khuấy trộn khi chuyển đổi giữa các mã hàng mới.
| Yếu tố kỹ thuật cần kiểm soát | Dành cho PVA Thủy phân một phần (-88) | Dành cho PVA Thủy phân toàn phần (-99) |
|---|---|---|
| Nhiệt độ nước ban đầu | Nước nguội (nhiệt độ phòng) để phân tán hạt | Nước nguội (nhiệt độ phòng) để phân tán hạt |
| Quá trình gia nhiệt chuẩn | Nâng nhiệt độ từ từ lên khoảng 80 – 85°C | Nâng nhiệt độ từ từ và giữ ở mức 90 – 95°C |
| Thời gian khuấy duy trì | Từ 30 – 60 phút tùy thuộc vào thiết kế cánh khuấy | Từ 60 – 120 phút (bắt buộc phải giữ nhiệt độ ổn định) |
| Kiểm soát tốc độ khuấy | Khuấy tốc độ vừa phải, tránh văng đập tạo bọt khí | Khuấy liên tục và đều tay để tránh hạt keo lắng và cháy đáy bồn |
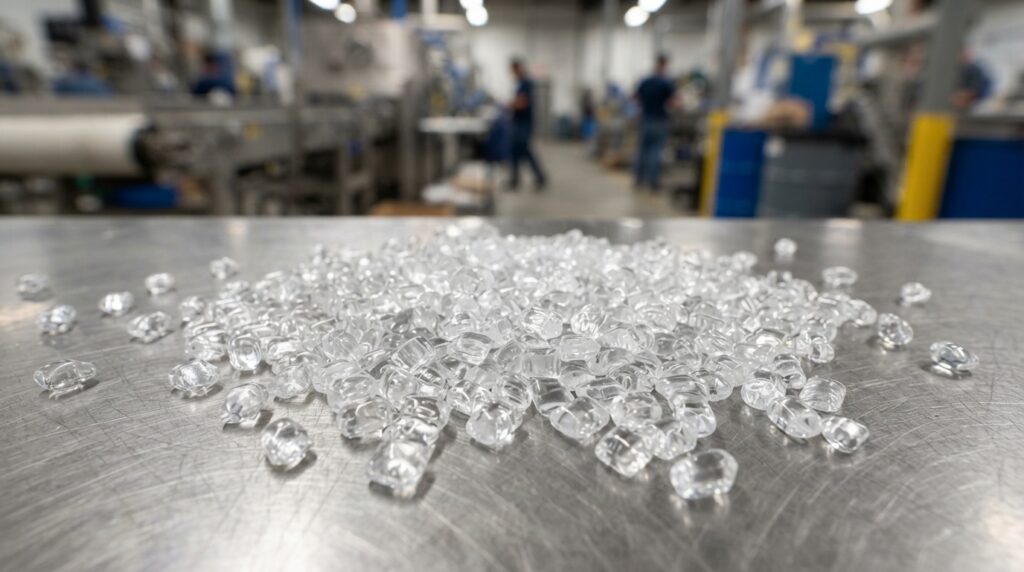
Nguyên tắc cốt lõi trong kỹ thuật pha chế là: Luôn rắc từ từ hạt PVA khô vào bồn chứa nước nguội trong khi cánh khuấy đang hoạt động liên tục để hạt được phân tán đều. Sau khi hạt đã ngậm nước, mới bắt đầu bật hệ thống gia nhiệt lên mức yêu cầu theo đúng tài liệu kỹ thuật của nhà sản xuất.
Tuyệt đối không đổ trực tiếp hạt PVA vào nước đang nóng sẵn. Dưới tác động của nhiệt độ cao đột ngột, bề mặt hạt PVA sẽ trương nở tức thì và dính lại với nhau, tạo thành một lớp vỏ bọc kín đặc, nhốt chặt phần lõi bột khô bên trong. Tình trạng này gây ra hiện tượng keo không tan hoàn toàn, dẫn đến nghẹt vòi phun và làm giảm độ bền cơ học của mối dán.
Những sai lầm thường gặp khi thay đổi mã keo PVA
Nhiều xưởng sản xuất khi đổi nhà cung cấp hoặc đổi mã PVA thường gặp phải sự cố giảm chất lượng do thiếu sự điều chỉnh tương ứng về mặt quy trình. Dưới đây là các sai lầm cần lưu ý:
Thứ nhất, không đánh giá lại nhiệt độ hòa tan. Chuyển từ dòng -88 sang dòng -99 nhưng chỉ đun ở mức 80 độ C sẽ khiến keo bị đục, lợn cợn và độ nhớt không đạt chuẩn. Màng keo tạo ra sẽ rất bở.
Thứ hai, bỏ qua việc kiểm tra độ pH của nước pha. PVA hoạt động ổn định nhất trong môi trường nước trung tính hoặc hơi acid nhẹ. Nước có lẫn tạp chất kiềm mạnh có thể làm thay đổi cấu trúc của dung dịch keo, gây ra hiện tượng tách lớp khi lưu trữ qua ngày.
Thứ ba, không đậy kín bồn nấu sau khi pha xong. PVA có xu hướng tạo màng trên bề mặt khi tiếp xúc trực tiếp với không khí. Lớp màng này nếu bị khuấy ngược trở lại vào dung dịch sẽ gây ra tình trạng keo lẫn các vảy cứng, ảnh hưởng đến độ trơn láng của lớp phủ bao bì.
Liên hệ tư vấn giúp tối ưu hóa quy trình sử dụng PVA
Để quy trình sản xuất diễn ra liên tục, ổn định và hiệu quả, bộ phận thu mua đánh giá cụ thể trước khi quyết định nhập hàng lượng lớn. Việc hiểu rõ tính chất từng mã PVA sẽ giúp xưởng tối ưu được chi phí vật tư, tiết kiệm điện năng đun nấu và hạn chế tối đa các lô hàng bị trả về do lỗi bám dính.
Trong trường hợp thực tế, nếu xưởng bạn đang sử dụng mã PVA 24-88 nhưng thấy dung dịch keo pha ra quá đặc, khó bơm tự động, giải pháp kỹ thuật là có thể pha trộn theo tỷ lệ nhất định với PVA 17-88. Cách làm này giúp điều chỉnh độ nhớt dịch keo về mức mong muốn, tăng độ trơn chảy mà không làm suy giảm quá nhiều lực bám dính tổng thể.
Ngược lại, nếu bạn đang dùng PVA 17-88 để làm keo dán gỗ bới tiêu chuẩn thông thường, nhưng khi nâng cấp sản phẩm, mối dán chưa đạt độ chịu lực cần thiết, bạn có thể cân nhắc chuyển sang sử dụng dòng PVA có độ nhớt và chiều dài mạch cao hơn như 24-88 hoặc 26-88. Đi kèm với sự thay đổi này, hãy nhớ kiểm tra lại và điều chỉnh công suất máy khuấy tại xưởng cho phù hợp.
Tại Keo công nghiệp TTK, chúng tôi cung cấp đầy đủ các mã PVA công nghiệp phổ biến trên thị trường với nguồn gốc minh bạch và chứng nhận chất lượng (CO/CQ) rõ ràng. Với đội ngũ hiểu rõ đặc tính kỹ thuật của từng loại vật liệu hóa chất, TTK không chỉ cung cấp nguyên liệu mà còn sẵn sàng đồng hành cùng xưởng để test mẫu, tư vấn thiết lập nhiệt độ nấu và tốc độ khuấy sao cho phù hợp và an toàn nhất với hệ thống máy móc hiện tại của khách hàng.
Để được hỗ trợ kỹ thuật chuyên sâu và nhận báo giá vật tư công nghiệp tối ưu nhất, quý khách vui lòng liên hệ trực tiếp đến số điện thoại 0918 428 209 hoặc nhắn tin qua Zalo.