TIN TỨC
 Tuyển dụng


Mực in ly nhựa là vật liệu tạo hình ảnh, logo và thông tin trên bề mặt ly nhựa, quyết định trực tiếp độ bám dính, độ bền màu và tính an toàn của thành phẩm sau in. Chọn đúng hệ mực cho từng loại nhựa (PP, PET, PS) và đúng phương pháp in sẽ loại bỏ phần lớn lỗi bong tróc, lem màu và mùi tồn dư trên ly. Bài viết này tổng hợp toàn bộ kiến thức cần thiết: bản chất mực in ly nhựa, cách phân loại, tiêu chí chọn theo vật liệu và quy trình, các lỗi thường gặp cùng hướng xử lý, và những thông tin doanh nghiệp cần chuẩn bị để trao đổi với nhà cung cấp.
Mực in ly nhựa là gì và vì sao không thể dùng mực in giấy?
Mực in ly nhựa là hỗn hợp lỏng hoặc dạng paste gồm chất tạo màu, chất tạo màng, dung môi và phụ gia, được thiết kế để tạo lớp màng màu bám chắc trên bề mặt ly nhựa sau khi khô hoặc đóng rắn. Điểm khác biệt căn bản so với mực in giấy nằm ở cơ chế hình thành màng: giấy xốp và hút mực, còn nhựa thì không. Trên bề mặt nhựa, mực không thể khô bằng cách thấm vào vật liệu, nên lớp mực chỉ giữ được khi dung môi bay hơi để lại màng polymer, khi màng được đóng rắn bằng năng lượng UV, hoặc khi hệ hai thành phần phản ứng tạo mạng liên kết ngang.
Hiểu rõ bốn thành phần của mực giúp người làm sản xuất chẩn đoán đúng nguyên nhân khi có lỗi, thay vì đổi mực liên tục mà không giải quyết được vấn đề.
- Chất tạo màu: pigment (bột màu không tan) hoặc dye (thuốc nhuộm tan). Pigment cho độ phủ, độ che khuất và độ bền ánh sáng tốt hơn, là lựa chọn chính cho mực in ly nhựa cần bền màu khi rửa hoặc dùng ngoài trời. Dye cho màu trong, bóng nhưng kém bền hơn trước dung môi và tia tử ngoại.
- Chất tạo màng (resin): quyết định độ bám dính, độ cứng, độ dẻo và khả năng chịu hóa chất của màng mực. Resin phải tương thích với loại nhựa nền, nếu không màng sẽ giòn, nứt hoặc bong khi ly chịu lực.
- Dung môi hoặc pha lỏng phân tán: hòa tan resin, điều chỉnh độ nhớt và là phương tiện để mực chuyển từ khuôn in sang bề mặt ly. Dung môi cũng có vai trò làm mềm nhẹ bề mặt nhựa trong thời gian ngắn, tạo điều kiện cho màng mực neo bám.
- Phụ gia: chất phân tán, chất chống lắng, chất tăng bám dính, chất làm phẳng, chất chống tạo bọt và chất khơi màng. Phụ gia tăng bám dính là thành phần quan trọng khi in trên nhựa có năng lượng bề mặt thấp.
Có hai con đường để mực bám trên ly nhựa. Con đường thứ nhất là bám dính vật lý: mực len vào các vi nhám trên bề mặt và khóa cơ học sau khi khô. Con đường thứ hai là bám dính hóa học: các nhóm chức phân cực trong resin tương tác với nhóm chức trên bề mặt nhựa, tạo lực hút ở cấp phân tử. Với nhựa có năng lượng bề mặt thấp như PP, PE, con đường thứ hai gần như bị chặn nếu bề mặt không được xử lý trước. Đây là lý do cùng một loại mực in rất chắc trên PET nhưng lại dễ bong trên PP.
Một điểm cần phân biệt rõ: mực in ly nhựa không phải là keo dán nhãn, không phải màng co và cũng không phải lớp phủ bảo vệ. Mỗi nhóm vật liệu này có cơ chế liên kết riêng. Khi ly vừa cần in vừa cần phủ bảo vệ, lớp phủ phải tương thích với mực, nếu không sẽ xảy ra hiện tượng lớp trên kéo lớp dưới bong ra hoặc làm mờ màu in.
Phân loại mực in ly nhựa theo hai hệ độc lập
Có hai cách phân loại mực in ly nhựa và chúng không thay thế nhau. Cách thứ nhất dựa trên cơ chế khô và đóng rắn — tức là mực cứng lại bằng cách nào. Cách thứ hai dựa trên phương pháp in — tức là mực được đưa lên ly bằng thiết bị gì. Một loại mực gốc dung môi có thể dùng cho cả in lụa lẫn in pad; ngược lại, cùng một máy in lụa có thể chạy mực dung môi, mực UV hoặc mực hai thành phần. Khi trao đổi với nhà cung cấp, cần nêu rõ cả hai thông tin này.
Phân loại theo cơ chế khô và đóng rắn
- Mực gốc dung môi khô khi dung môi bay hơi, để lại màng resin kết dính trên bề mặt. Đây là nhóm phổ biến nhất trong in ly nhựa vì bám dính tốt trên nhiều loại nền, khô nhanh ở nhiệt độ thường và phù hợp với tốc độ dây chuyền cao. Nhược điểm là phát sinh mùi và hợp chất hữu cơ bay hơi, đòi hỏi hệ thống hút thải và thông gió tại khu vực in, sấy.
- Mực gốc nước dùng nước làm pha lỏng chính, kèm một lượng nhỏ dung môi trợ phân tán. Nhóm này có mùi nhẹ, ít phát thải hơn và phù hợp với cơ sở sản xuất đặt trong khu dân cư hoặc có yêu cầu kiểm soát mùi chặt. Đổi lại, mực gốc nước khô chậm hơn, cần hỗ trợ sấy và cho độ bám dính thấp hơn trên các bề mặt nhựa khó như PP, PE nếu không có xử lý bề mặt hoặc chất tăng bám.
- Mực UV đóng rắn tức thời khi đi qua đèn UV, không phụ thuộc bay hơi dung môi. Màng mực có độ bóng cao, chịu hóa chất và chống mài mòn tốt, thời gian đóng rắn tính bằng giây nên rất phù hợp dây chuyền tốc độ cao. Điều kiện để mực UV phát huy ưu thế là kiểm soát đúng liều UV và duy trì tuổi thọ bóng đèn; mực không đủ liều sẽ dính, bóng, không đạt độ bền hóa chất. Trên PP, PE, mực UV vẫn cần xử lý bề mặt hoặc lớp lót tăng bám.
- Mực hai thành phần (2K) gồm phần base và phần đóng rắn, chỉ trộn ngay trước khi dùng. Sau khi trộn, mực phản ứng hóa học để tạo mạng liên kết, cho độ bền hóa chất, độ cứng và độ chịu mài mòn cao nhất trong các nhóm. Nhóm này phù hợp với ly phải rửa công nghiệp, ly dùng trong môi trường có dung môi hoặc ly cần chịu cọ xát mạnh. Hạn chế là thời gian sử dụng sau khi pha ngắn, nếu pha dư sẽ phải bỏ, gây lãng phí.
- Mực chuyển nhiệt (sublimation) không in trực tiếp lên ly. Mực được in lên giấy chuyển rồi ép nhiệt để màu thăng hoa và thấm vào lớp nhận màu trên bề mặt vật liệu. Cách này cho hình ảnh nhiều màu, chuyển sắc mịn, phù hợp với ly PET hoặc ly có lớp phủ nhận màu. Với PP thông thường, bề mặt không nhận màu chuyển nhiệt ổn định, nên cần xác nhận rõ với nhà cung cấp vật liệu ly trước khi đầu tư dây chuyền.
Phân loại theo phương pháp in
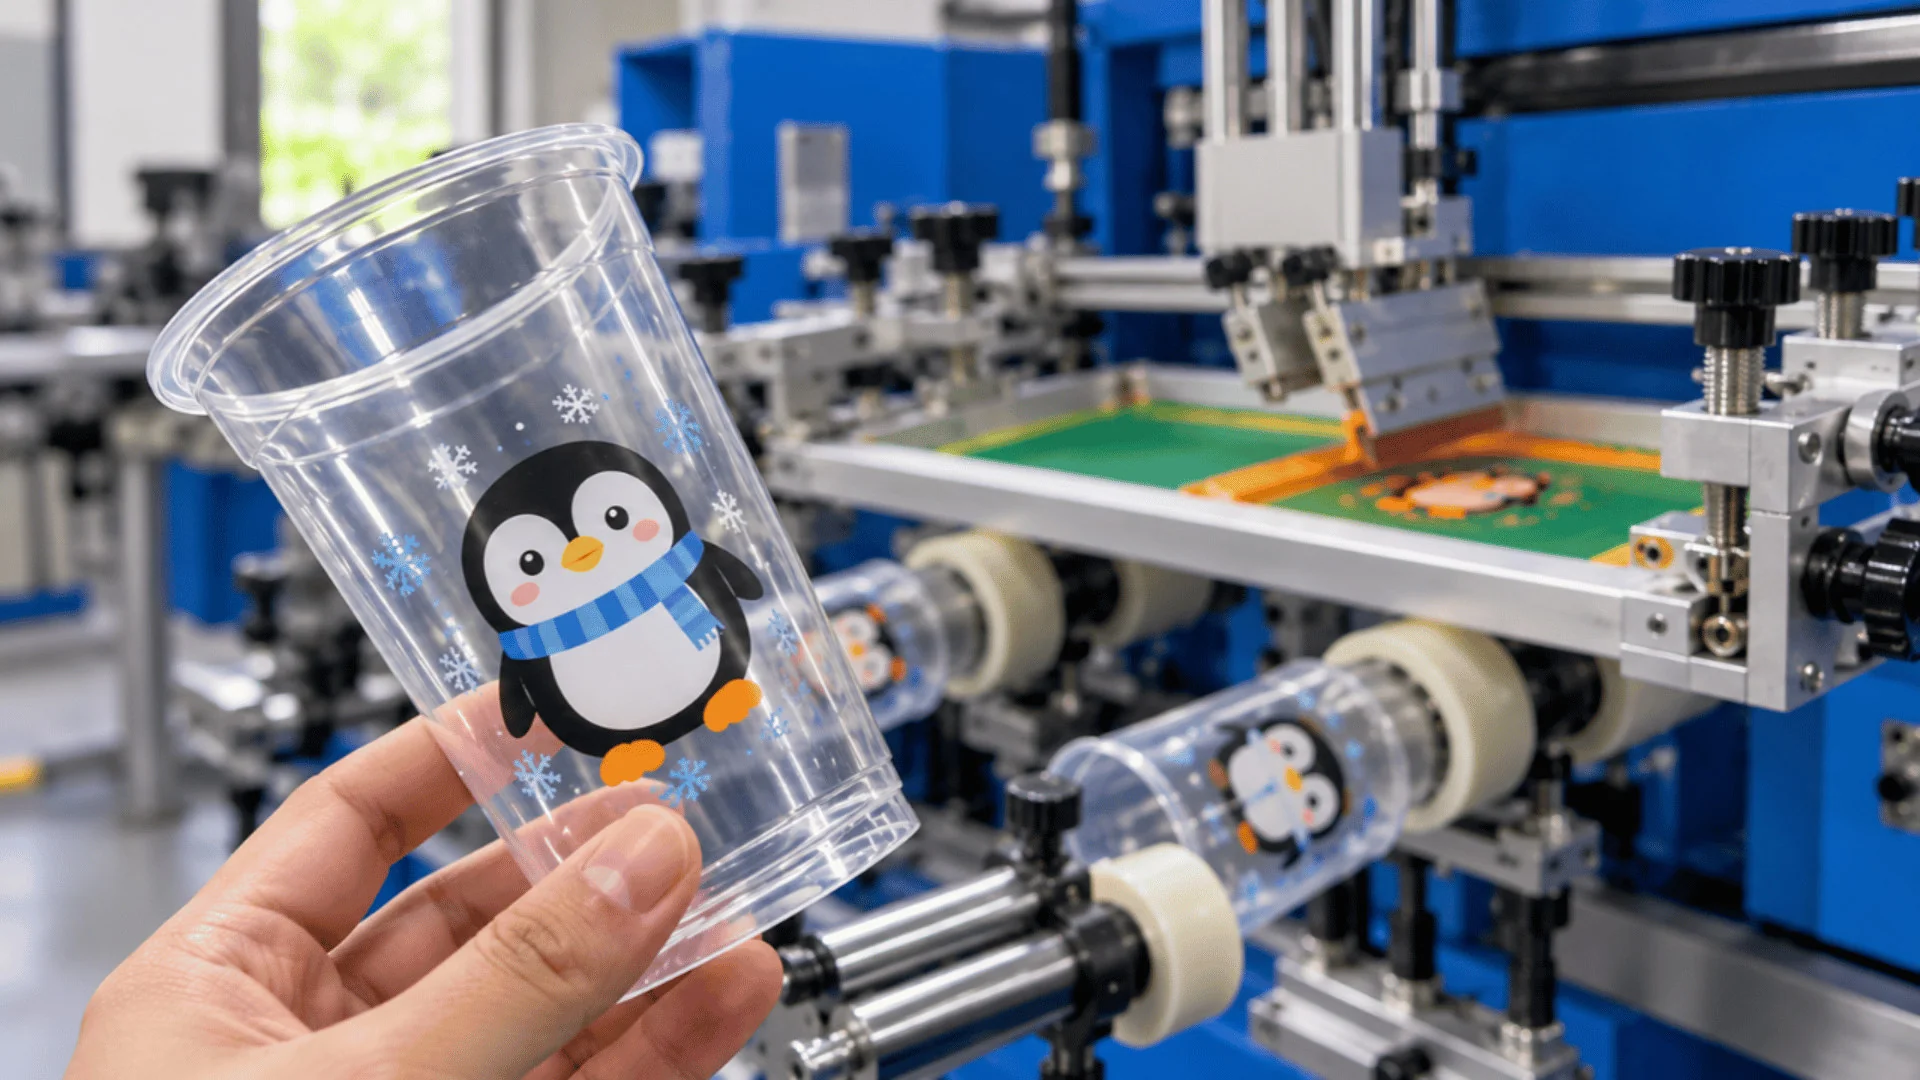
In lụa (screen printing) dùng khuôn lưới để đẩy mực qua các ô hở, tạo màng mực dày, màu đặc và độ phủ cao. Đây là phương pháp chủ lực cho ly nhựa in logo một đến ba màu, sản lượng vừa và lớn, đặc biệt với ly tròn đều. Màng mực dày giúp màu nổi rõ trên nền ly tối màu và chịu mài mòn tốt hơn.
In pad (tampon printing) dùng đầu silicon lấy mực từ bản kẽm rồi ép lên bề mặt cần in, phù hợp với hình in nhỏ, chi tiết mảnh và bề mặt cong. Mực dùng cho in pad thường là mực dung môi bay hơi nhanh, độ nhớt cao, vì mực lỏng sẽ lem khi đầu pad nhấc lên.
In phun và in offset ít dùng trực tiếp trên ly nhựa do hạn chế về độ bám và hình dạng vật liệu cong, nhưng vẫn xuất hiện ở một số dây chuyền in nhãn hoặc in trước trên màng phủ. In chuyển nhiệt đã nêu ở trên phù hợp với đơn hàng nhiều màu, hình ảnh phức tạp.
| Hệ mực | Cơ chế khô | Thế mạnh thực tế | Điểm cần kiểm soát |
|---|---|---|---|
| Gốc dung môi | Bay hơi dung môi, resin kết màng | Bám tốt trên nhiều loại nhựa, khô nhanh, dễ vận hành | Thông gió, xử lý khí thải, kiểm soát mùi tồn dư |
| Gốc nước | Bay hơi nước và trợ dung môi | Mùi nhẹ, ít phát thải, phù hợp khu vực sản xuất hẹp | Cần sấy hỗ trợ, độ bám thấp hơn trên PP, PE |
| UV | Đóng rắn bằng năng lượng UV | Khô tức thời, bóng đẹp, chịu hóa chất và mài mòn | Liều UV, tuổi bóng đèn, độ bám trên nhựa năng lượng thấp |
| Hai thành phần | Phản ứng hóa học giữa base và chất đóng rắn | Độ bền hóa chất và cơ học cao nhất | Tuổi thọ hỗn hợp sau pha, tỷ lệ trộn chính xác |
| Chuyển nhiệt | Thăng hoa và thấm vào lớp nhận màu | Hình ảnh nhiều màu, chuyển sắc mịn | Vật liệu phải có bề mặt nhận màu, nhiệt và thời gian ép |
Chọn mực in ly nhựa theo vật liệu: PP, PET, PS và nhóm còn lại
Vật liệu ly quyết định khoảng 70% khả năng thành công của mẻ in. Trước khi chọn mực, cần xác định chính xác nhựa nền và tình trạng bề mặt ly khi nhập về: ly mới đùn, ly đã qua xử lý lửa, ly có phủ lớp chống trầy, hay ly tái chế. Mỗi trạng thái này cho kết quả bám dính khác nhau với cùng một loại mực.
Ly nhựa PP (polypropylene)
PP là vật liệu phổ biến nhất của ly nhựa dùng một lần và ly tái sử dụng, nhưng cũng là bề mặt khó in nhất vì năng lượng bề mặt thấp, màng mực khó neo bám. Cách xử lý hiệu quả là xử lý lửa (flame treatment) hoặc xử lý corona ngay trước khi in để tăng năng lượng bề mặt, kết hợp mực có chất tăng bám dính. Với ly PP, ưu tiên mực gốc dung môi có thành phần dung môi đủ mạnh để mở bề mặt, hoặc mực UV dùng kèm lớp lót tăng bám. Nếu bỏ qua khâu xử lý bề mặt, mực có thể qua được kiểm tra ban đầu nhưng sẽ bong hàng loạt sau vài ngày hoặc sau lần rửa đầu tiên.
Một lưu ý thực tế với PP: hiệu quả xử lý lửa giảm dần theo thời gian. Ly xử lý hôm trước để sang hôm sau mới in sẽ cho độ bám thấp hơn rõ rệt. Xử lý bề mặt và in nên nằm trong cùng một nhịp sản xuất.
Ly nhựa PET
PET có năng lượng bề mặt cao hơn PP, bám dính mực tốt hơn và cho kết quả ổn định ngay cả khi không xử lý bề mặt, miễn là bề mặt ly sạch, không dính dầu hoặc bụi chống trầy. Mực gốc dung môi và mực UV đều cho kết quả tốt trên PET. Rủi ro chính trên PET không phải bám dính mà là ứng suất của màng mực: mực quá cứng hoặc màng quá dày dễ nứt khi ly bị bóp hoặc khi nhiệt độ thay đổi. Với ly PET mỏng, chọn mực có màng dẻo hơn và kiểm soát độ dày màng khi in lụa.
PET cũng là nền phù hợp với in chuyển nhiệt nếu bề mặt có lớp nhận màu. Với ly PET trong suốt in chuyển nhiệt, cần lưu ý màu in có thể thay đổi cảm nhận khi nhìn xuyên qua lớp nhựa.
Ly nhựa PS (polystyrene)
PS dễ in nhưng nhạy với dung môi mạnh. Dung môi trong mực có thể xâm nhập và gây ứng suất nội, dẫn đến nứt tế vi hoặc nứt hoàn toàn quanh vùng in, đặc biệt ở ly thành mỏng hoặc ly chịu va đập khi vận chuyển. Với PS, ưu tiên mực có hệ dung môi êm hơn, mực gốc nước hoặc mực UV có kiểm soát, và tránh dùng quá nhiều dung môi pha loãng tại chỗ. Cần thử mẫu trên đúng loại ly sẽ sản xuất và để ổn định vài ngày trước khi kết luận, vì hiện tượng nứt ứng suất thường xuất hiện muộn.
Ly nhựa PE, HDPE và ly có lớp phủ đặc biệt
PE và HDPE có năng lượng bề mặt rất thấp, khó in trực tiếp. Với nhóm này, xử lý bề mặt là điều kiện bắt buộc, và nên xác nhận khả năng bám dính bằng thử nghiệm thực tế trước khi nhận đơn hàng lớn. Ly có lớp phủ chống trầy, lớp phủ mờ hoặc lớp phủ nhận màu chuyển nhiệt cần được kiểm tra riêng, vì lớp phủ có thể là bề mặt nhận mực thay cho nhựa nền — khi đó tiêu chí chọn mực chuyển sang độ bám trên lớp phủ chứ không phải trên nhựa.
| Vật liệu ly | Đặc điểm bề mặt | Hướng chọn mực in ly nhựa | Điểm cần kiểm soát |
|---|---|---|---|
| PP | Năng lượng bề mặt thấp, khó bám | Mực dung môi có chất tăng bám, hoặc mực UV kèm lớp lót | Xử lý lửa hoặc corona ngay trước khi in |
| PET | Năng lượng bề mặt cao, dễ bám | Mực dung môi, mực UV, mực chuyển nhiệt nếu có lớp nhận màu | Độ dẻo màng, tránh nứt khi ly biến dạng |
| PS | Dễ in, nhạy dung môi mạnh | Mực dung môi êm, gốc nước hoặc UV kiểm soát | Nứt ứng suất, thử mẫu và theo dõi sau vài ngày |
| PE, HDPE | Năng lượng bề mặt rất thấp | Bắt buộc xử lý bề mặt, mực chuyên cho nhựa khó bám | Thử nghiệm bám dính trước khi sản xuất lớn |
| Ly có lớp phủ | Bề mặt nhận mực là lớp phủ | Chọn mực theo lớp phủ, không theo nhựa nền | Xác nhận thành phần lớp phủ với nhà cung cấp ly |
Tiêu chí đánh giá mực in ly nhựa trước khi chốt lựa chọn
Một mẫu in đẹp chưa đủ để kết luận mực phù hợp. Cần đánh giá theo bộ tiêu chí gắn với điều kiện sử dụng thực tế của ly, vì ly nhựa thường xuyên chịu nước, va đập, xếp chồng và đôi khi qua máy rửa.
Độ bám dính
Độ bám dính là tiêu chí đầu tiên và cũng là tiêu chí hay bị đánh giá sai nhất. Phương pháp kiểm tra phổ biến là rạch ô vuông kết hợp dán băng keo và bóc, hoặc dùng máy đo bám dính kéo. Với ly nhựa, nên bổ sung bài kiểm tra thực tế hơn: ngâm nước vài giờ, chà bằng ngón tay hoặc khăn ướt, rồi kiểm tra lại vùng in. Lớp mực bám tốt sẽ không bị xước trắng hoặc bong mép sau bài kiểm tra này.
Độ bền cơ học và chịu hóa chất
Độ bền cơ học phản ánh khả năng chịu cọ xát khi xếp chồng ly, khi vận chuyển và khi người dùng cầm nắm. Độ bền hóa chất phản ánh khả năng chịu cồn, chất tẩy rửa và dung môi. Ly dùng trong quán cà phê, trà sữa thường xuyên tiếp xúc với khăn ướt và chất tẩy nhẹ, nên cần mực có màng chịu được dung dịch tẩy rửa thông thường. Ly phải rửa bằng máy công nghiệp thì nên dùng mực hai thành phần hoặc mực UV có kiểm chứng qua thử nghiệm rửa nhiều chu kỳ.
Độ chính xác màu và độ phủ
Độ chính xác màu phụ thuộc vào cả mực lẫn nền ly. Trên ly trắng đục, màu in thể hiện gần đúng bảng màu chuẩn; trên ly trong hoặc ly màu tối, màu in bị nền chi phối và thường cần lớp lót trắng để đạt độ tương phản. Khi duyệt mẫu màu, cần duyệt trên đúng loại ly sẽ sản xuất, không duyệt trên ly mẫu khác màu hoặc khác nhà cung cấp. Với đơn hàng lặp lại nhiều lần, nên lưu mẫu màu đã duyệt và mẫu mực gốc để đối chiếu giữa các lô.
An toàn khi tiếp xúc thực phẩm
Với ly đựng đồ uống, yêu cầu an toàn là bắt buộc. Nguyên tắc thực hành đúng là chọn mực được nhà sản xuất công bố phù hợp cho ứng dụng tiếp xúc thực phẩm gián tiếp, đồng thời kiểm soát để mực chỉ nằm ở mặt ngoài ly, không dây sang mép và không tiếp xúc trực tiếp với đồ uống. Cần lưu ý mực in không thể tự bù trừ cho một quy trình in ẩu: nếu mực lem sang mép ly hoặc in vào lòng ly, vấn đề là ở quy trình chứ không phải ở nhãn mực.
Mùi và mức phát thải
Mùi tồn dư trên ly là lỗi bị khách hàng phản ánh nhiều nhất và cũng khó xử lý nhất sau khi hàng đã giao. Mùi đến từ dung môi chưa bay hết trong màng mực, thường do sấy không đủ, xếp ly quá sớm hoặc màng mực quá dày. Khi sản phẩm yêu cầu mùi thấp, chọn mực gốc nước hoặc mực UV, đồng thời điều chỉnh thời gian lưu ly trong vùng sấy trước khi đóng gói.
Tốc độ khô và tương thích thiết bị
Mực khô quá nhanh sẽ khô ngay trên khuôn in, gây bít lưới và thiếu nét; mực khô quá chậm sẽ dính khi xếp chồng và lem khi in nhiều màu liên tiếp. Chọn độ khô theo nhịp máy: dây chuyền nhanh cần mực khô nhanh và hệ sấy phù hợp; in thủ công hoặc sản lượng nhỏ cần mực có thời gian mở lâu hơn để thao tác. Với mực UV, tiêu chí tương ứng là tốc độ đóng rắn theo công suất đèn và khoảng cách đèn tới bề mặt ly.
Quy trình in ly nhựa chuẩn và điểm kiểm soát ở từng bước
Phần lớn lỗi mực in ly nhựa bắt nguồn từ quy trình chứ không phải từ mực. Một quy trình được kiểm soát đúng sẽ cho kết quả ổn định ngay cả với mực phổ thông; ngược lại, mực tốt đến đâu cũng không cứu được một quy trình thiếu kiểm soát.
- Kiểm tra vật liệu đầu vào: xác nhận loại nhựa, tình trạng bề mặt, có lớp phủ hay không, ly có bị ẩm hoặc dính dầu không. Ghi nhận lô vật liệu vì cùng một nhà cung cấp có thể thay đổi phụ gia giữa các lô.
- Vệ sinh bề mặt: loại bụi, dầu chống khuôn và dấu tay bằng dung môi phù hợp, sau đó để khô hoàn toàn. Bụi và dầu là nguyên nhân phổ biến của lỗi mực không bám cục bộ.
- Xử lý bề mặt: xử lý lửa hoặc corona với PP, PE và các bề mặt khó bám. Kiểm tra hiệu quả xử lý bằng test nước hoặc test bám nhanh trước khi chạy lô lớn.
- Pha mực: khuấy đều trước khi dùng, pha dung môi hoặc chất đóng rắn theo đúng hướng dẫn của nhà sản xuất, ghi lại tỷ lệ đã pha để tái lập ở lô sau. Không pha dư cho nhiều ngày.
- In: kiểm soát độ nhớt, lực gạt, độ căng lưới hoặc áp lực đầu pad. Độ dày màng mực ảnh hưởng trực tiếp đến độ bền và thời gian khô, nên cần thống nhất một bộ thông số chuẩn cho từng mã hàng.
- Sấy hoặc đóng rắn: duy trì nhiệt độ, lưu lượng gió hoặc liều UV theo đúng thiết lập. Đây là bước quyết định mùi tồn dư và độ bền hóa chất của thành phẩm.
- Kiểm tra và đóng gói: kiểm tra bám dính, màu, vị trí in trên mẫu đại diện mỗi lô; chỉ đóng gói khi ly đã nguội và màng mực ổn định.
Hai điểm kiểm soát có tác động lớn nhất là xử lý bề mặt và sấy. Bỏ qua xử lý bề mặt sẽ tạo ra lỗi bong tróc xuất hiện muộn, sau khi hàng đã xuất xưởng. Sấy không đủ sẽ tạo ra mùi và làm giảm độ bền hóa chất, kể cả khi bài kiểm tra bám dính ban đầu vẫn đạt.